原料与含油率
带皮整豆,含油 18–20%、蛋白 36–40%、磷脂 1.8–2.5%。非转基因 / 有机批次需第三方认证证书。无需脱皮直接破碎。
大豆 · 含油 18-22% · 磷脂 1.8-2.5% · 卵磷脂回收
大豆含油仅 18-22%,全球 90%+ 产能走己烷浸出。液压服务非转基因/有机冷榨、卵磷脂主导、中试与区域油粕厂 — 身份与豆粕蛋白 44-50% 比残油 ≤1% 更重要。
先看硬数据而非吨位:含油 18-22%、磷脂 1.8-2.5%(必须脱胶)、豆粕蛋白 44-46% 或去皮 48-50%。热榨:破碎 4-6 瓣 → 调质 80-85 °C / 水分 10-12% → 200-325 吨,残油 6-8%。冷榨:≤60 °C、355-500 吨,残油 12-15% 服务身份油溢价。水化脱胶回收浓缩卵磷脂(磷脂 ≥60%)。前处理深度、卵磷脂路径和豆粕去向清楚后,压机选型才有意义。
为什么是大豆
大豆含油仅 18–20%(远低于花生 45-55% 或菜籽 38-46%),所以全球 90%+ 大豆油走己烷浸出(残油 ≤1%、豆粕作主要收入)。液压只在 3 类专项有意义:1) 中小型非转基因 / 有机冷榨大豆油(健康食品市场);2) 卵磷脂回收主导的项目;3) 试验 / 中试线。把项目目标定位清楚再选路线。
大豆液压压榨需要先破碎到 4–6 瓣、调质蒸炒到 80–85 °C / 水分 10–12%(让蛋白软化、磷脂结合水分),然后装桶压榨。温度过低出油差,过高油色发暗。冷榨大豆油把这个窗口压到 ≤60 °C,但出油率显著下降(残油 12-15% vs 热榨 6-8%)。
带皮整豆,含油 18–20%、蛋白 36–40%、磷脂 1.8–2.5%。非转基因 / 有机批次需第三方认证证书。无需脱皮直接破碎。
破碎到 4–6 瓣(破碎率 ≥95%),蒸炒调质 80–85 °C / 水分 10–12% / 30–40 min。冷榨路线 ≤60 °C 仅做温和软化。
中小型选 200 ton(160 kg/桶)或 300 ton(100 kg/桶 / 30–40 min)。冷榨用 355–500 系列。残油热榨 6–8%、冷榨 12–15%。
毛油水化脱胶得 1.5–2.5% 湿胶 → 干燥后是浓缩卵磷脂(食品 / 医药用)。豆粕蛋白 44–46%(普通)或 48–50%(去皮高蛋白),饲料 / 食品配料市场。
签名对比 · 压榨路线实验室
用产品定位决定路线,而不是营销话术。温度窗口、吨位和批次周期直接决定你卖给谁。
适用机型 · 300 / 325
80–85°C prepared feed · 10–12% moisture
适用机型 · 355 / 400 / 426 / 480 / 500
≤60°C 全程
机型与产线模块
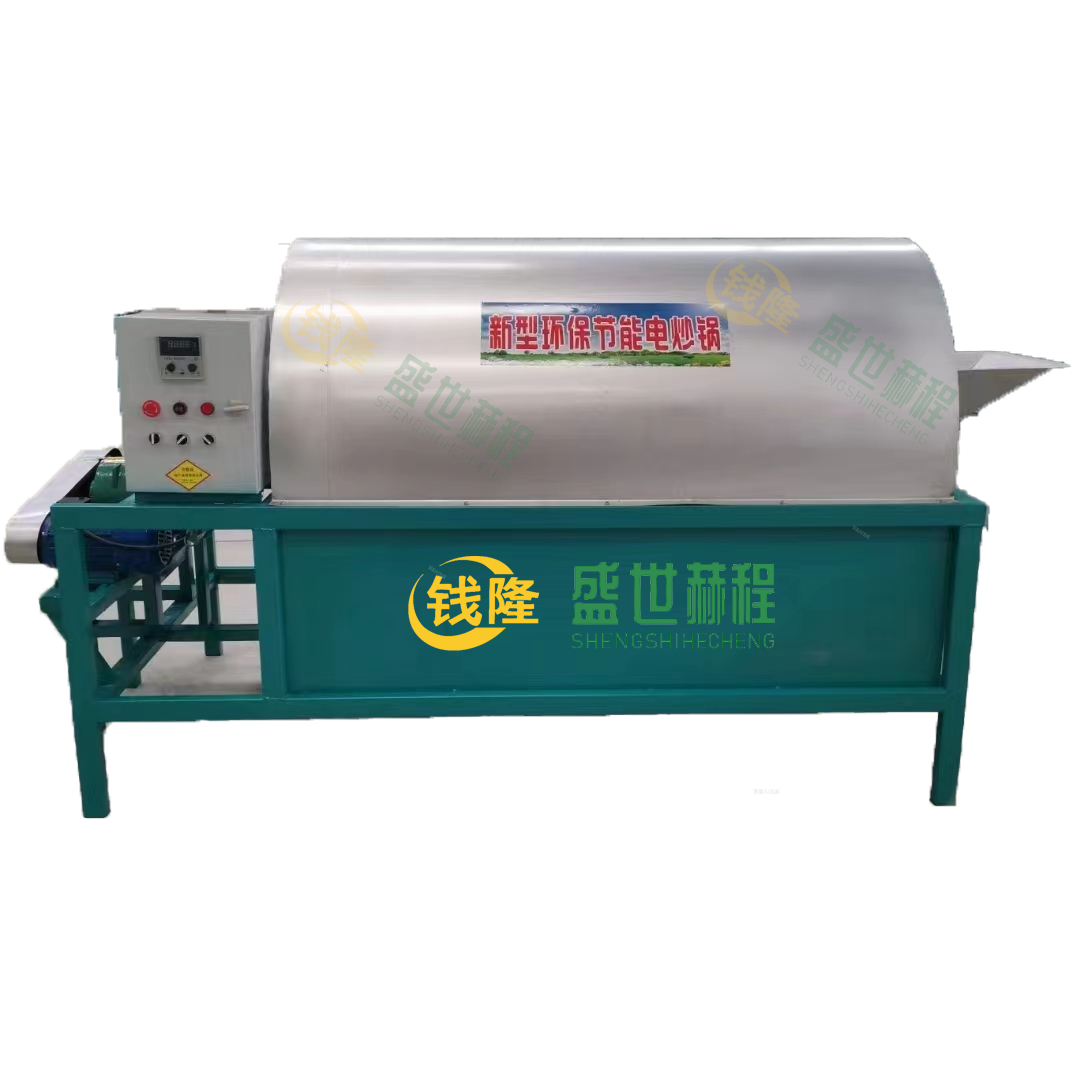
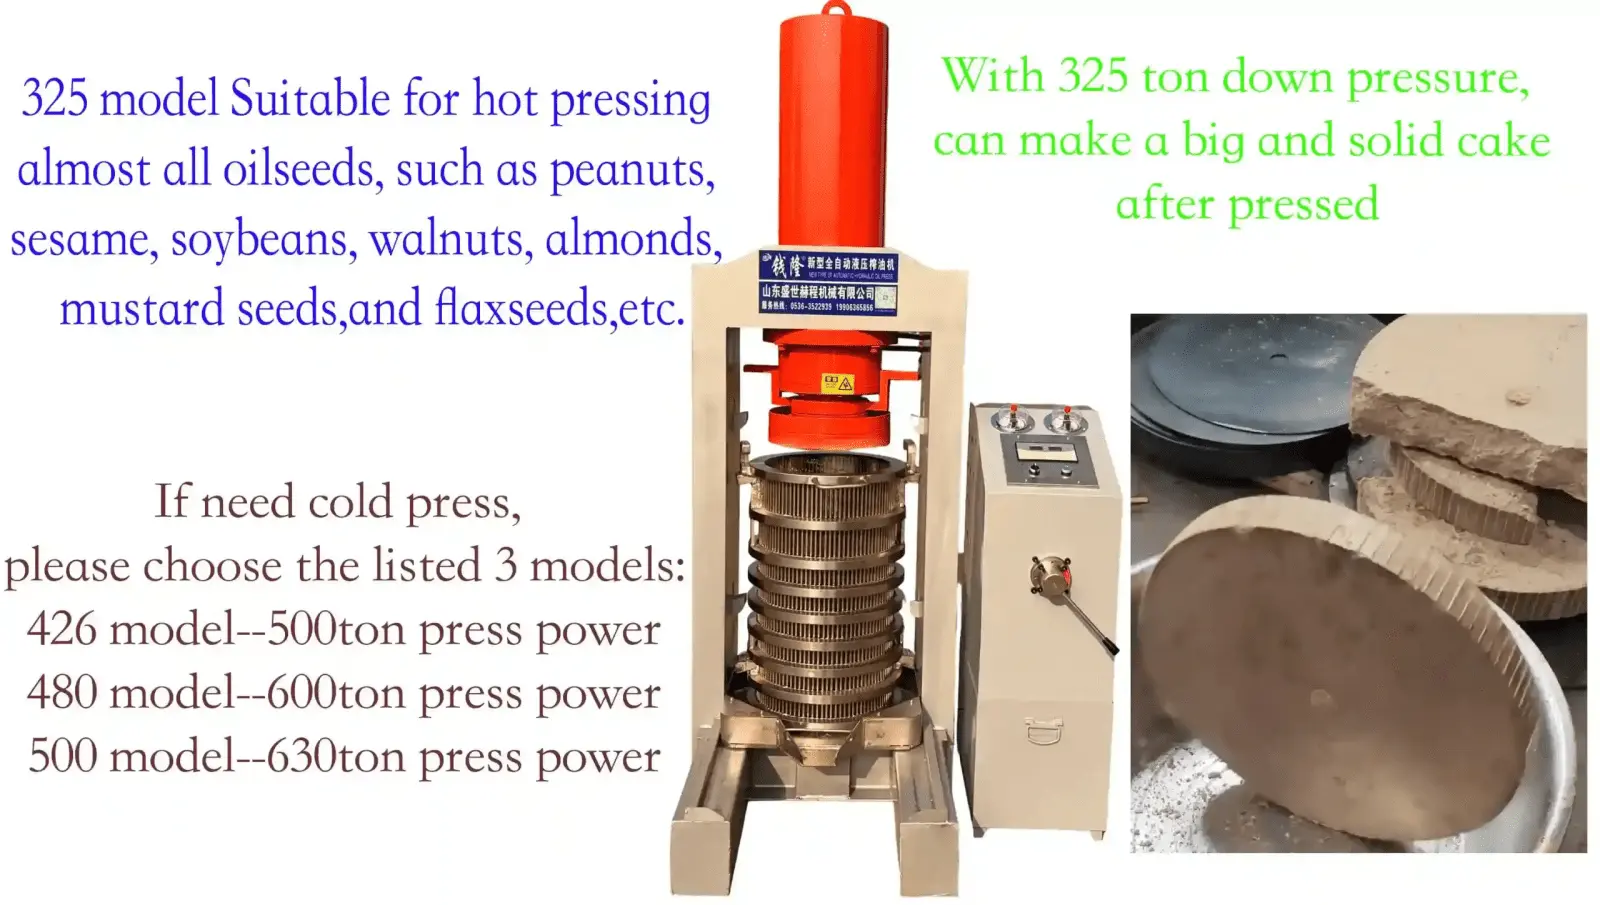
热榨大豆用 200/300/325 型液压机(200-325 ton,100-160 kg/桶,30-40 min/桶,残油 6-8%),需配蒸炒锅 80-85 °C 调质。冷榨大豆用 355-500 系列(370-630 ton,~2 h/桶,残油 12-15%),调质温度 ≤60 °C。设备容量要先服务卵磷脂回收 + 豆粕去向的商业模型。
项目路径
大豆含油率低于花生和芝麻,因此液压大豆线的经济逻辑高度依赖前处理控制、豆粕价值和毛油的后续处理方式。这些现实应当先于机型选择。
看工艺指南 →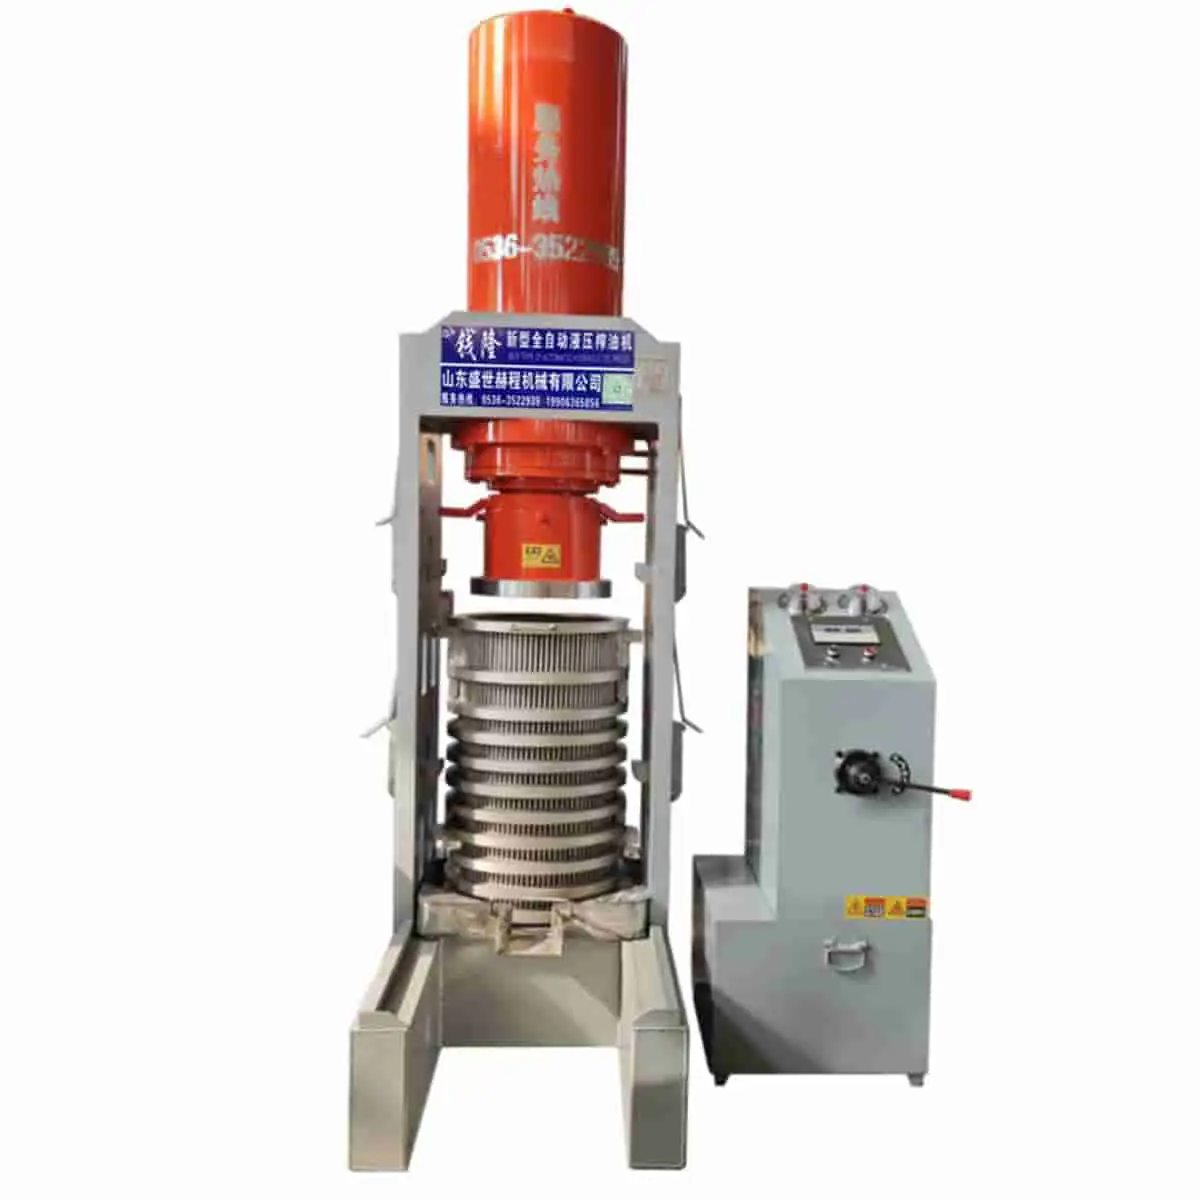
产线工程
大豆液压线不是一台单机。它是一个接料站、一层脱皮车间、一段调质区、一个有操作节拍的压榨单元、一个毛油缓冲区和一套豆粕出料系统。先把这些模块如何交接物料写清楚,设备范围才不会偏。
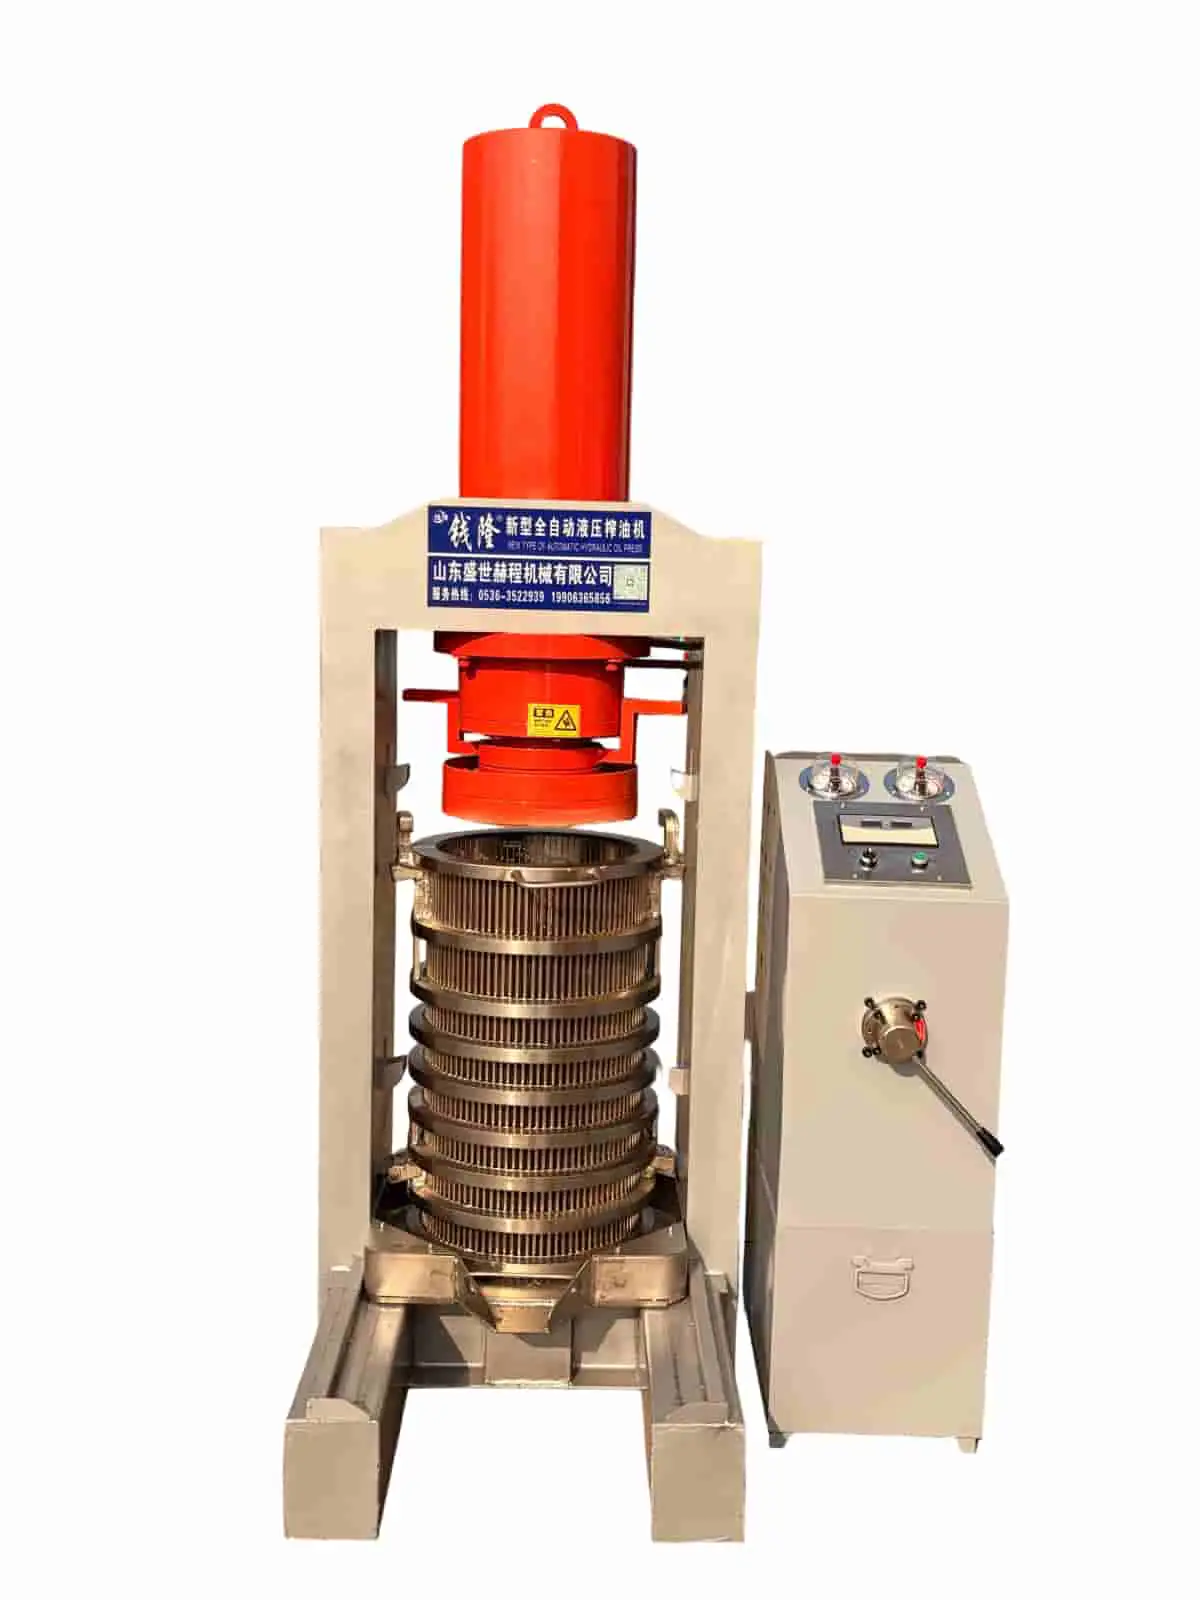
不同批次的大豆水分差异很常见。按水分和含皮情况分仓接料,避免调质器整个班次都在和不稳定的来料做斗争。
大豆脱皮率直接影响毛油颜色和磷脂含量。90% 和 70% 的脱皮目标会导致两种完全不同的后续讨论。
装桶、压榨周期和出料需要清晰的操作流程。大豆单次批量体积通常更大,所以人员岗位安排比高含油率油料更重要。
市场路线
服务饲料联动区域油厂、非转基因特种油品牌和工业毛油供应商的大豆线不应按同一范围配置。压机可能重叠,但前处理深度、毛油处理和豆粕规格是不同决策。
豆粕蛋白和残油率在产线定型之前就已经关系到饲料去向。毛油通常直接出售或轻度静置后转入精炼厂。
可追溯性、低温处理和更洁净的毛油转接成为卖点。如果全流程保持认证,豆粕也可以获得溢价。
很多大豆项目先从压榨和静置开始,然后在后续阶段添加精炼、脱蜡或灌装模块。第一版布局必须为这些接口预留空间。
询盘必备条件
大豆项目的范围被反复修改的频率高于多数其他油料,因为前处理深度、毛油处理方式和豆粕规格经常在首次需求沟通中被遗漏。第一轮资料完整,工程讨论才会更接近真实工厂。
最有效的大豆需求沟通把豆粕当作有自己规格表的联产品来对待,别把它当成压后废料。这一个视角转变会改变整个工程讨论。
看配置条件 →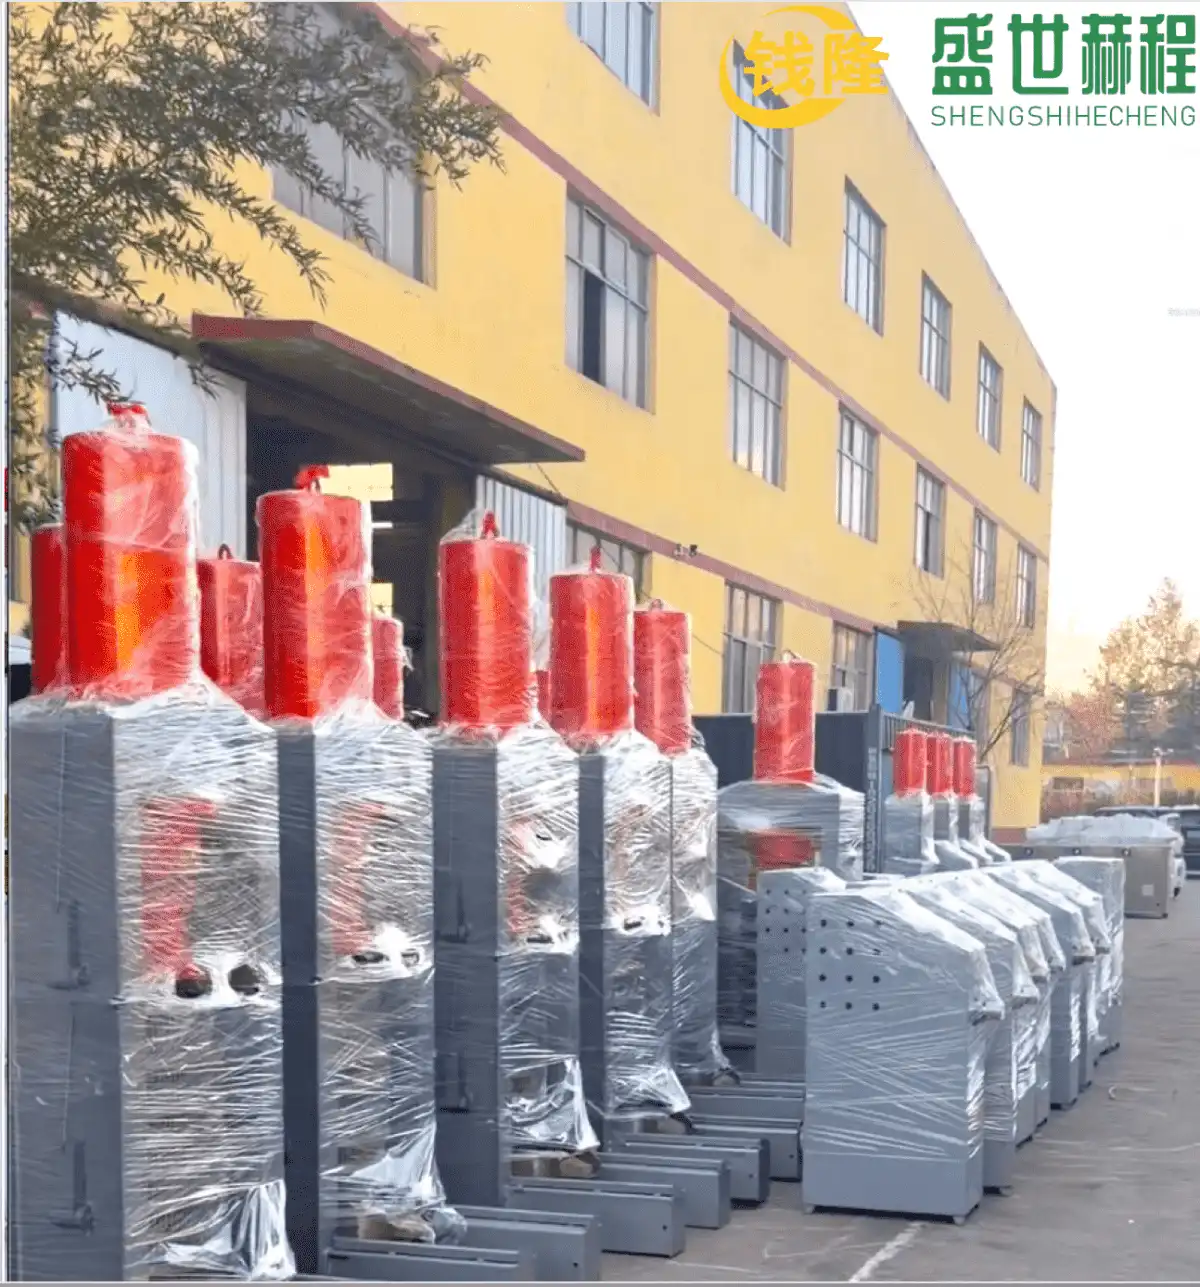
批次节拍
大豆线要按完整节拍来描述:预处理能力、炒锅数量、蒸锅和多台 325 液压压机。这些数字用于说明真实大豆线怎样平衡前处理、蒸炒、装桶、压榨、毛油处理和豆粕出料,通用机型介绍装不下这些内容。
500 kg/h 的前端处理能力只有在蒸炒和压榨单元能接住时才有意义,需要和班次小时、大豆水分、豆粕目标一起核对。
多台电加热平底炒锅和蒸锅进入范围后,大豆站应先讲蒸炒缓冲和进料均匀度,再谈压机吨位。
325 标准桶约 100kg、约 1.5 小时两桶的节拍只能作为规划参考;最终仍取决于豆料状态、饼粕目标和人工交接。
实拍设备与车间
项目常见问题
因为大豆含油仅 18–20%(远低于花生 45-55%),压榨残油 6-15% 意味着相当多的油留在饼里。己烷浸出残油 ≤1%,按规模化运算更划算。液压压榨只在 3 类专项有意义:非转基因 / 有机冷榨健康油(健康食品溢价)、卵磷脂回收为主的项目、中试 / 试验线。
大豆毛油磷脂 1.8–2.5% 是所有油料中最高之一。不脱胶的大豆油呈深棕红色、储存中析出胶状沉淀、煎炸冒烟严重。水化脱胶(90 °C 加 2-3% 软水)→ 离心分离 → 干燥后即得卵磷脂副产,是食品(巧克力、烘焙)、医药(脂质体)、动物饲料(仔猪料)的重要原料,单价显著高于豆油。
热榨:200 ton(160 kg/桶)或 300/325 ton(100 kg/桶 / 30–40 min)液压机,破碎到 4-6 瓣后蒸炒调质到 80-85 °C / 水分 10-12% 再压榨,残油 6-8%。冷榨:355-500 系列液压机(370-630 ton),调质温度 ≤60 °C,残油 12-15%。冷榨大豆油保留更多维生素 E、卵磷脂结构未变性,售价是热榨的 1.5-2 倍。
普通带皮豆粕蛋白 44-46%,去皮(dehulled)后蛋白可提高到 48-50%、纤维降到 ≤3%。去皮工艺:调质破碎后用气动分离皮 → 脱皮仁料压榨 → 脱皮豆粕走食品配料(豆奶、植物肉、宠物食品)。带皮豆粕走普通饲料市场。两个市场价差显著。
1) 大豆品种(GMO / 非 GMO / 有机)+ 含油 + 蛋白 + 杂质实测;2) 路线(热榨 / 冷榨 / 双产品)+ 是否含脱胶 + 是否回收卵磷脂;3) 班次产能(kg/h 或 kg/班);4) 设备范围(破碎 / 蒸炒 / 压榨 / 脱胶 / 储油 / 精炼 / 瓶装);5) 豆粕走向(饲料 / 食品级 / 出口)+ 是否需要去皮;6) 车间硬件(尺寸、电压、蒸汽源)。
先锁定大豆身份(GMO/非GMO/有机)、含油与蛋白实测、破碎 4-6 瓣、热榨调质 80-85 °C 或冷榨 ≤60 °C、去皮后豆粕蛋白 44-46% 还是 48-50%、是否做脱胶与卵磷脂回收,以及蒸汽/真空公用工程。压机吨位必须跟在这些决策后面。
大豆毛油磷脂 1.8-2.5%,是常见油料最高。水化脱胶(约 90 °C、加 2-3% 软水)、离心和卵磷脂干燥必须在压榨间布局冻结前纳入范围,否则零售油品质过不了储存和煎炸关。
当残油 6-15% 可被非转基因/有机冷榨溢价、卵磷脂主导利润、中试研发或约 50 t/d 以下区域油粕项目接受时——这类项目不必去和残油 ≤1% 的己烷浸出厂比吨成本。